
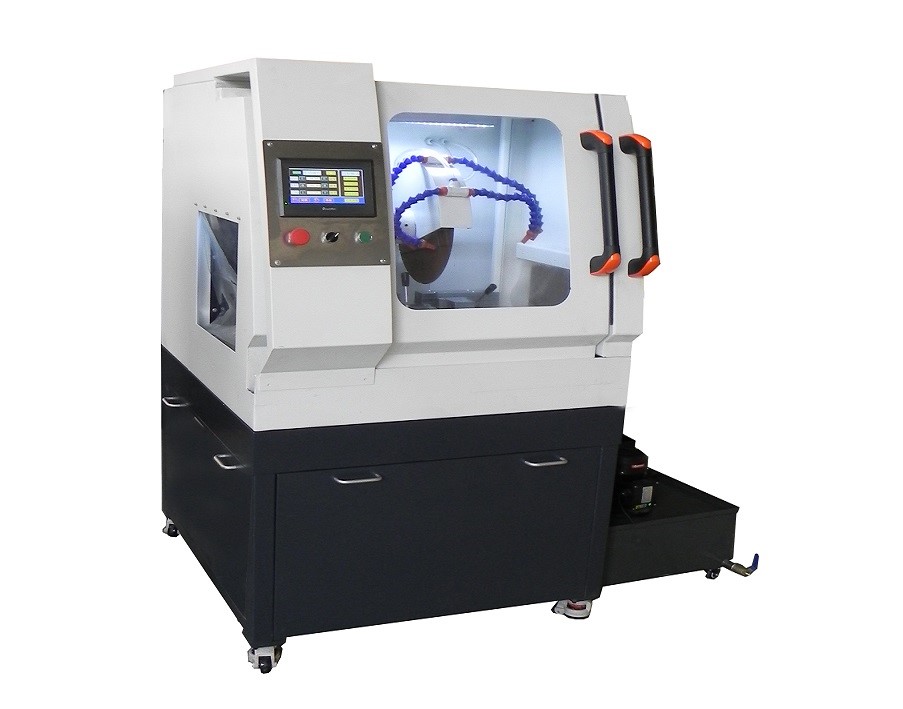
स्मार्ट स्वचालित कट-ऑफ़ मशीन (लार्ज/मीडियम)
ZQ-300F/ZQ-300S इंटेलिजेंट स्वचालित मेटलोग्राफ़िक कटिंग मशीन
स्मार्ट ऑटोमैटिक कट-ऑफ (बड़ा/मध्यम)
मॉडल ZQ-300F
विवरण
इंटेलिजेंट स्वचालित, प्रिसिज़न, मैनुअल और सुपरहार्ड-सामग्री कटिंग — बड़े वर्कपीस से क्रिस्टल, सिरैमिक और काँच तक
स्मार्ट ऑटोमैटिक कट-ऑफ (बड़ा/मध्यम)
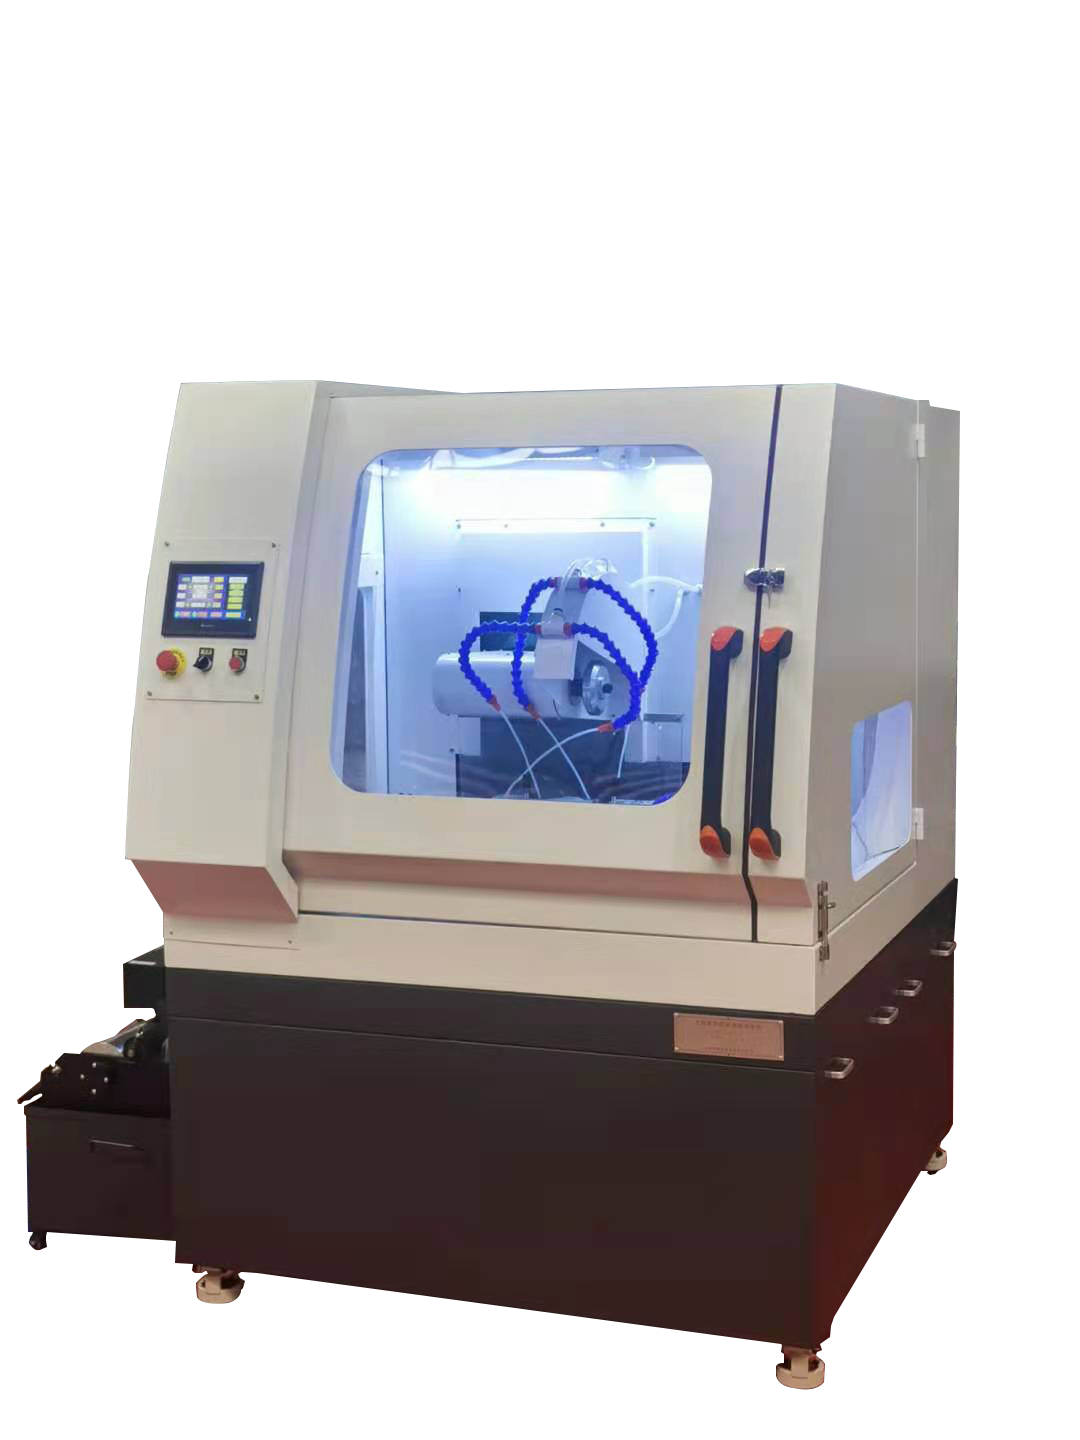
स्मार्ट ऑटोमैटिक कट-ऑफ (बड़ा/मध्यम)
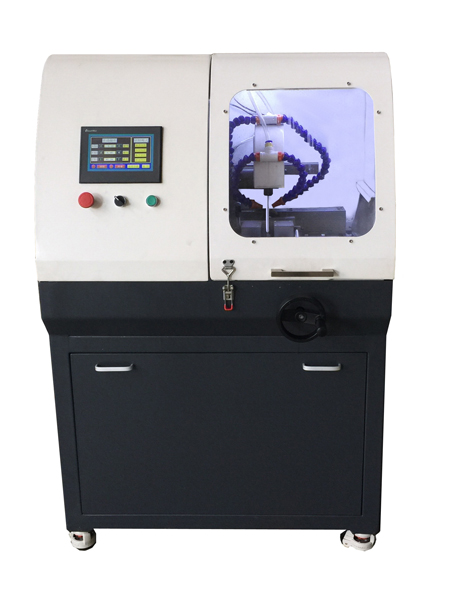
स्मार्ट ऑटोमैटिक कट-ऑफ (बड़ा/मध्यम)
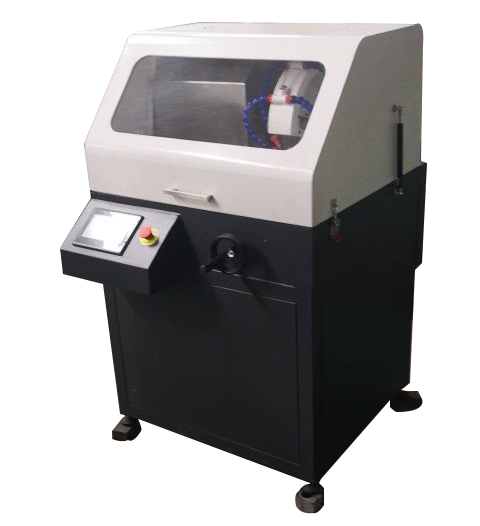
स्मार्ट ऑटोमैटिक कट-ऑफ (बड़ा/मध्यम)
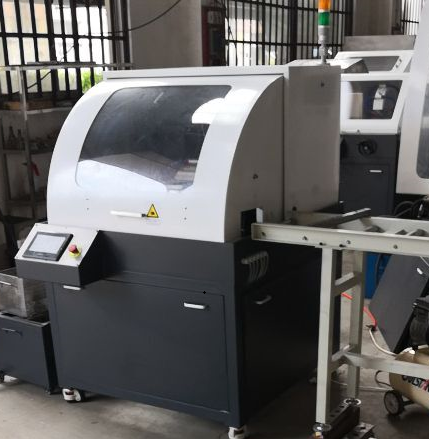
ऑटोमैटिक कंटीन्यूअस-फ़ीड कटर
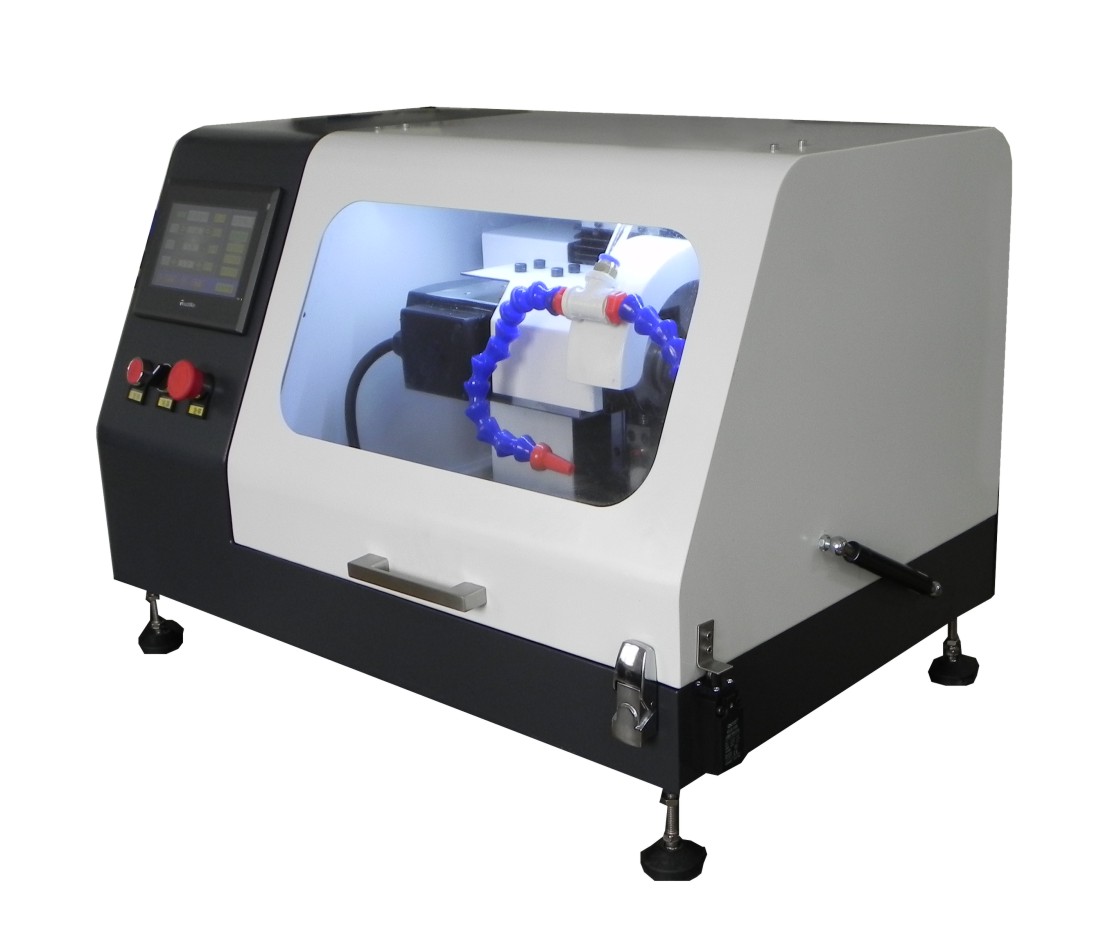
स्मार्ट प्रिसिज़न कटर (छोटा)
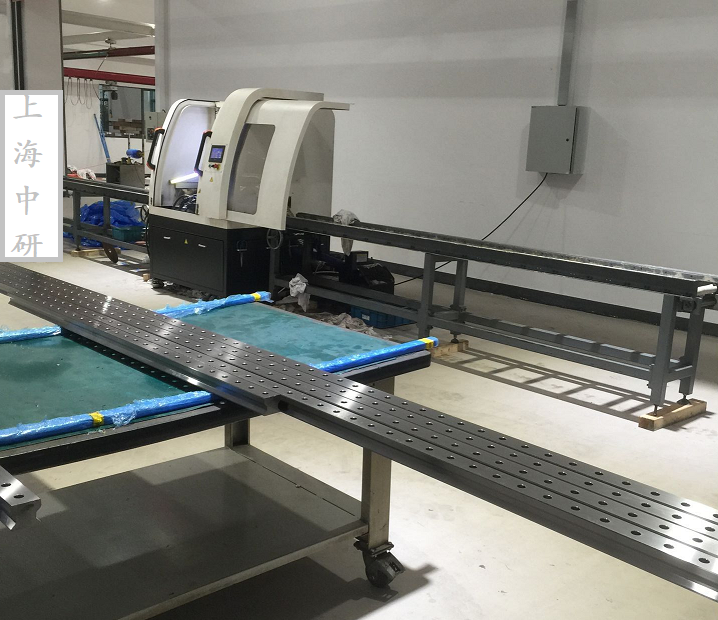
रेल गाइड कटिंग मशीन
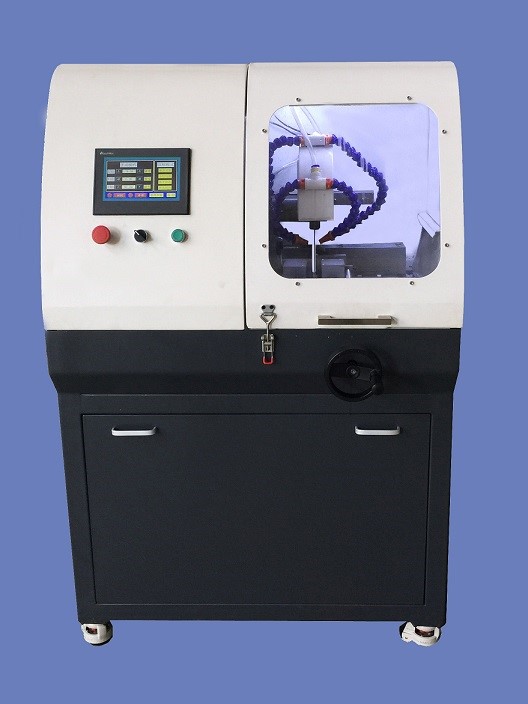
सुपरहार्ड मटेरियल कटर
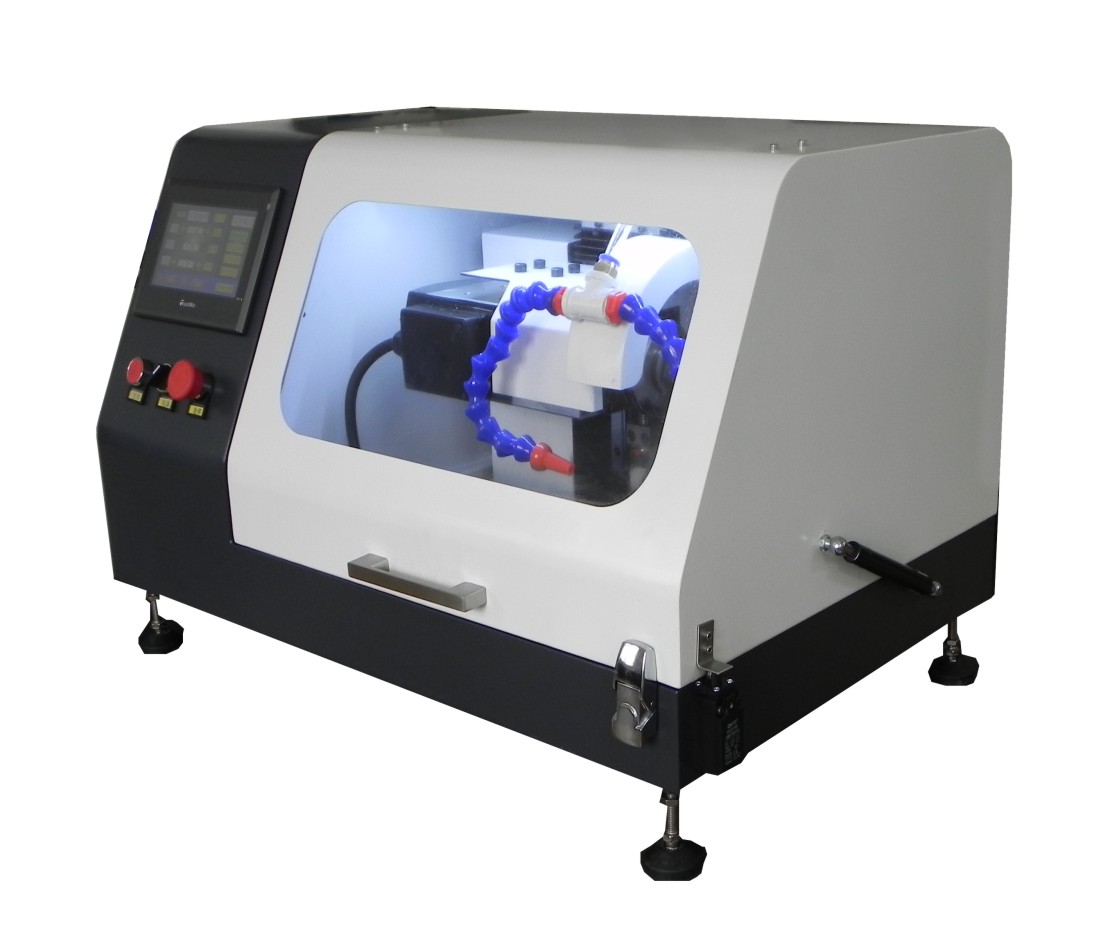
स्मार्ट प्रिसिज़न कटर (छोटा)
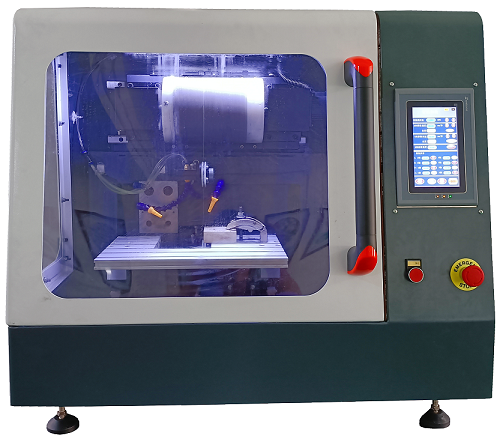
सुपरहार्ड मटेरियल कटर
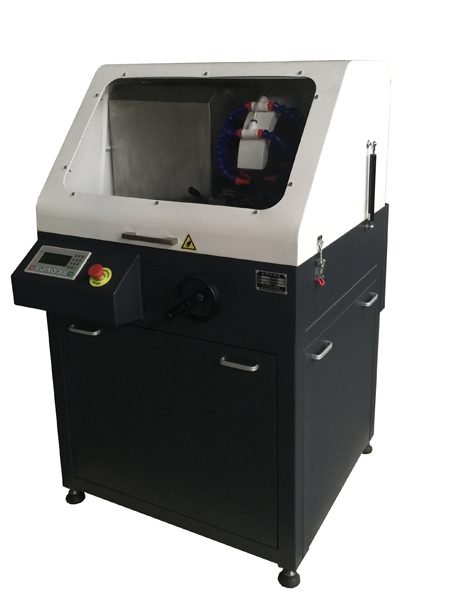
स्मार्ट ऑटोमैटिक कट-ऑफ (बड़ा/मध्यम)
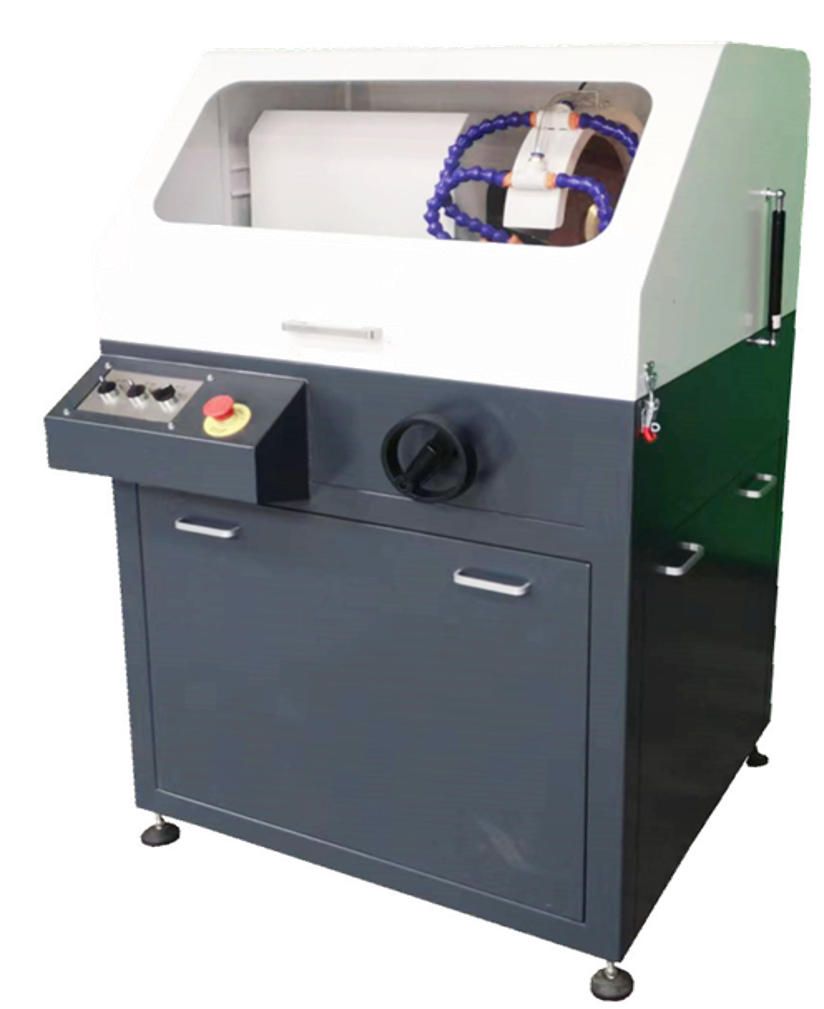
मैनुअल कट-ऑफ़ मशीन
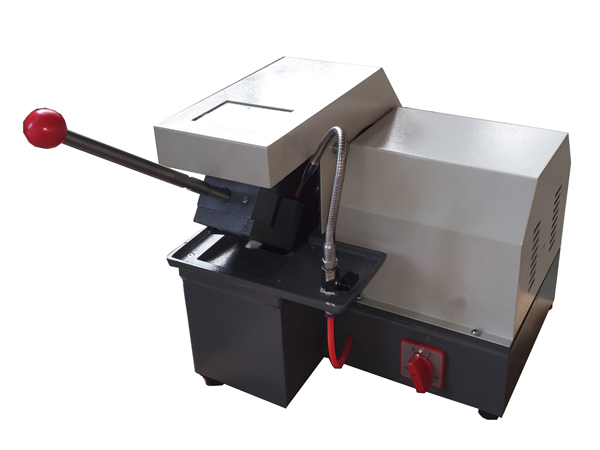
तेज़ गति से घूमता कटिंग व्हील स्थिर फ़ीड दर से नमूने में प्रवेश करता है और कटाई क्षेत्र में लगातार शीतलक बहता रहता है, जिससे ऊष्मा प्रभावित परत संरचना को नहीं बदलती। झोंगयान ZQ श्रृंखला सर्वो फ़ीड और क्लोज़्ड-लूप स्थिर गति नियंत्रण अपनाती है — पतले ब्लेड पर रैखिक गति 30–45 m/s रहती है और सामान्य कार्बन स्टील पर ऊष्मा प्रभावित परत 50 μm से कम रहती है; बड़े क्रॉस-सेक्शन के लिए उच्च टॉर्क धीमी गति वाली रेंज दी जाती है।
मेटलोग्राफ़िक कटिंग मशीन पर आधारित नमूना तैयारी/निरीक्षण कार्यप्रवाह — प्रत्येक चरण के अपने उपभोग्य और पैरामीटर हैं।
| व्हील व्यास | Ø 200 – 350 mm |
|---|---|
| स्पिंडल गति | 100 – 3000 r/min |
| फ़ीड दर | 0.1 – 3 mm/s |
| अधिकतम कट सेक्शन | Ø 60 – 120 mm |
| शीतलन | रीसर्कुलेटिंग टैंक + दो नोज़ल |
Ø60 mm से बड़े वर्कपीस या लगातार बैच → बड़े चैंबर वाले ऑटोमैटिक/ऑटो-फ़ीड मॉडल।
क्रिस्टल, सिरैमिक, काँच, कोटिंग जैसी भंगुर सामग्री → कम गति प्रिसिज़न कटिंग और पतला डायमंड/रेज़िन ब्लेड।
सामान्य नमूना जाँच, कम नमूने → मैनुअल या बेंच-टॉप मॉडल, कम जगह और आसान रखरखाव।
下面三栏分别是同行业工件的真实处理方式、对应的检测方法,以及现场最常要算的几个量。
कार्य-दिवसों में 8:30–17:30 तक फ़ोन सक्रिय; अन्य समय संदेश छोड़ें, अगले दिन उत्तर।
फ़ोन करें021-51693591 कोटेशन के लिए ईमेलzhongyanyiqi@163.com संदेश भेजेंसामग्री और नमूने का आकार लिखें, जवाब जल्दी मिलेगाकेवल अपनी सूची से; अंतिम विनिर्देश इंजीनियर पुष्टि करेगा। पूर्ण चयन →