
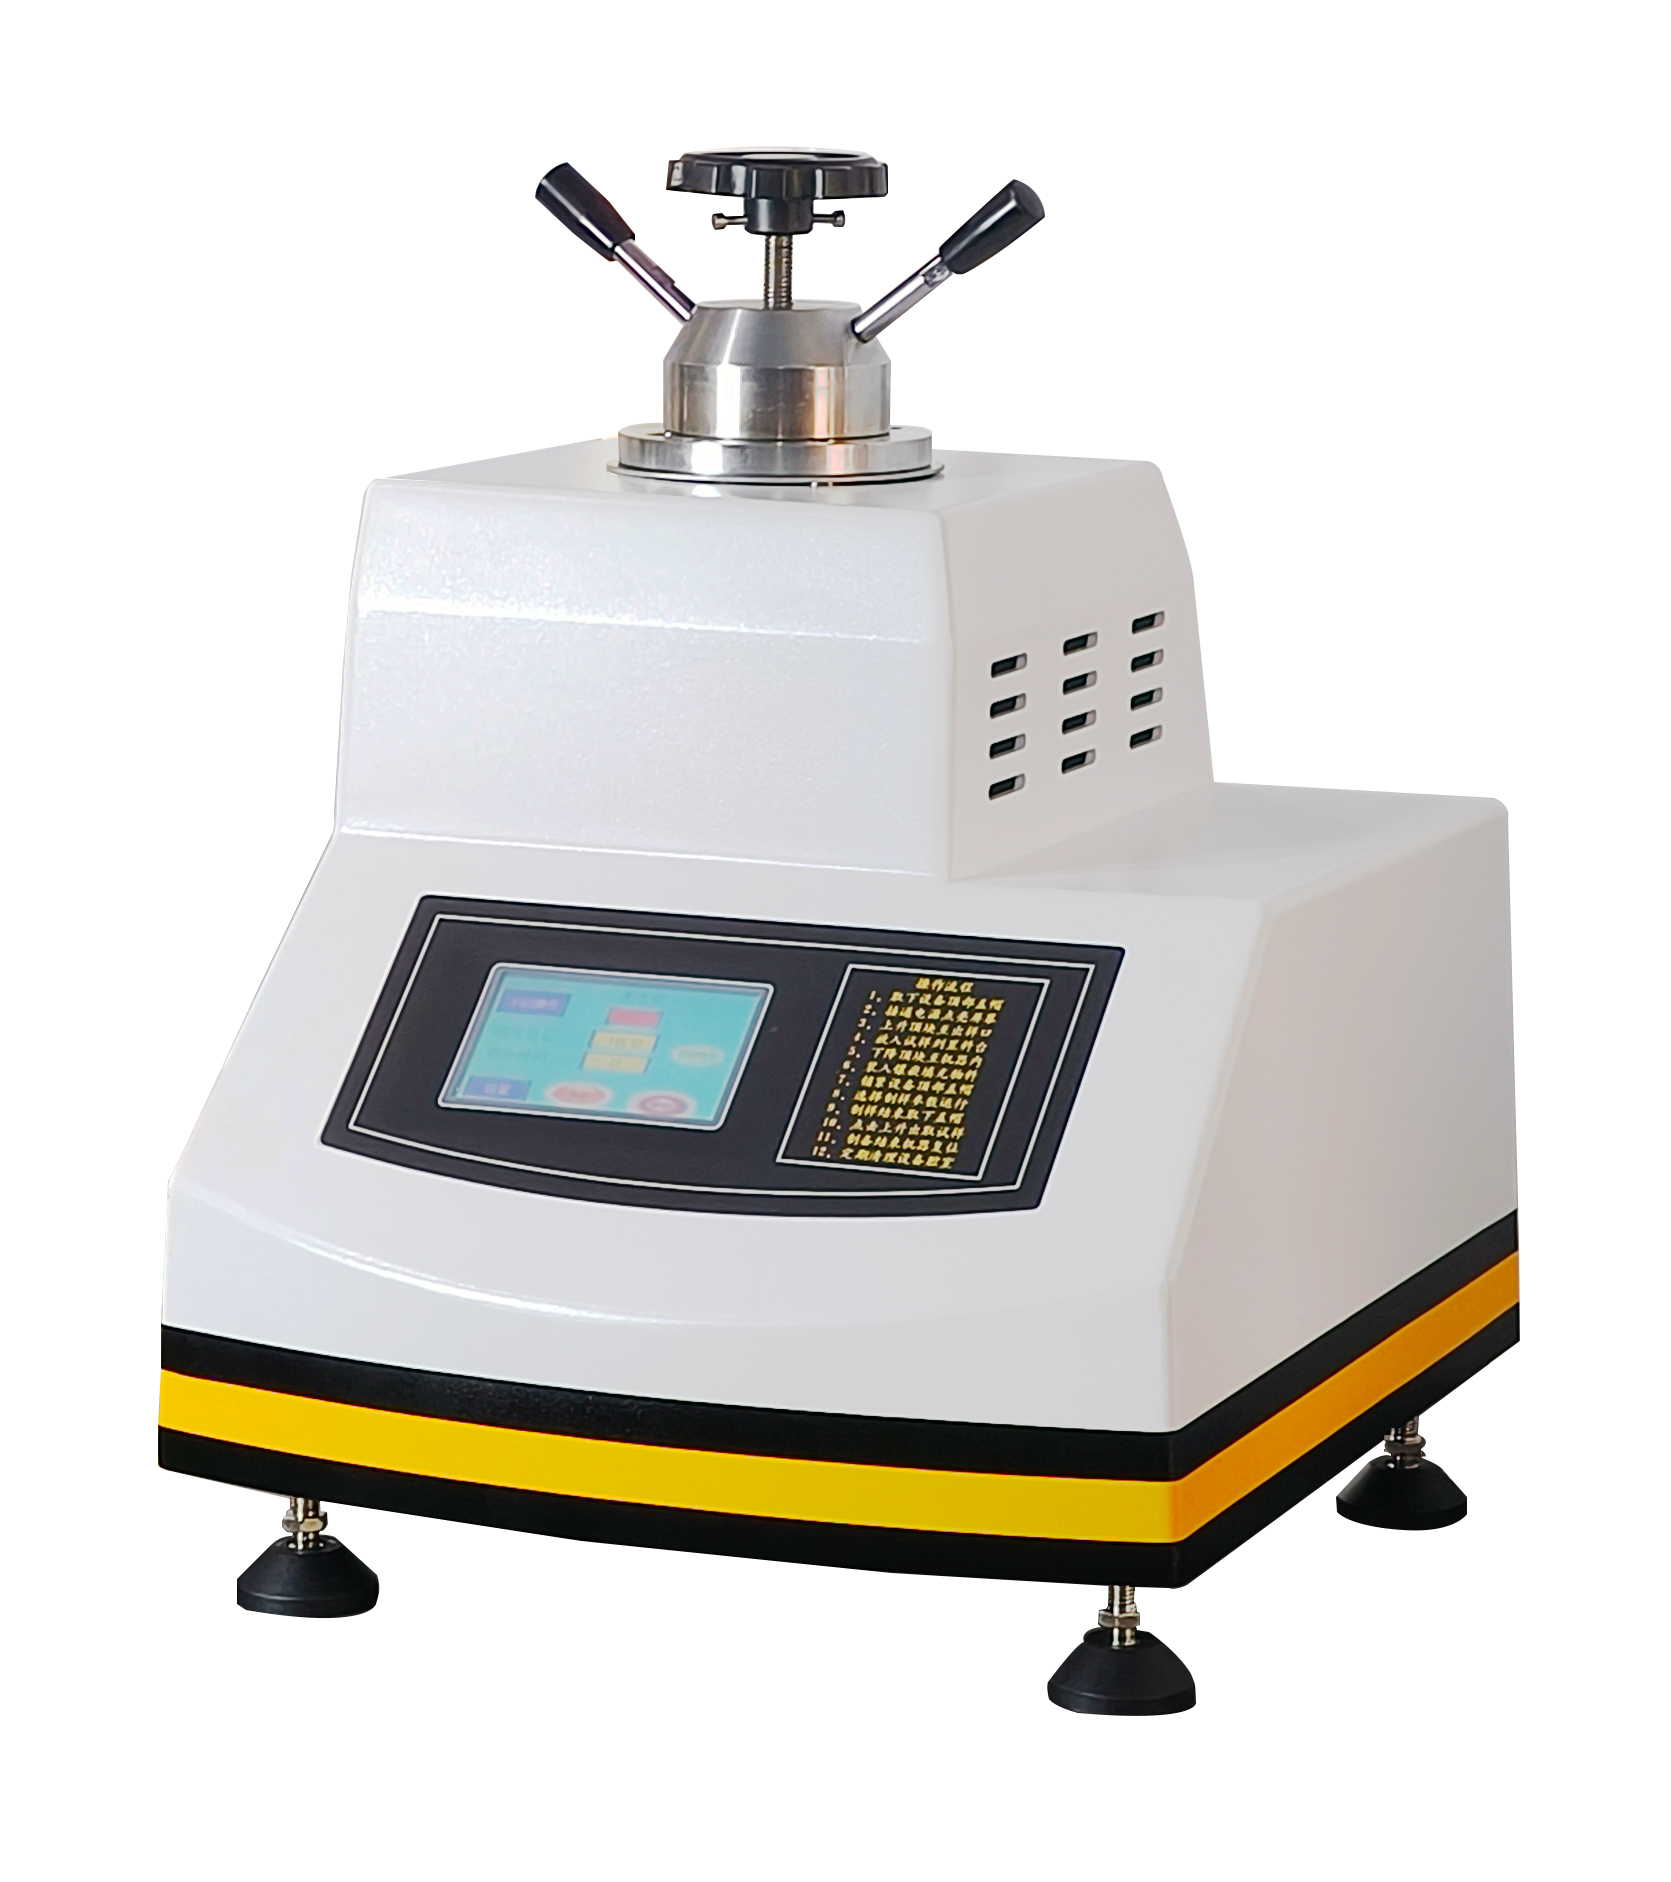
自动金相镶嵌机
ZXQ-5A 自动金相镶嵌机
用于金属、陶瓷等样件的热固溶式镶嵌。金相分析讲义-金相分析免费视频课程:http://shanghaizhongyan.com/
型号 ZXQ-5A
查看详情
用于金属、陶瓷等样件的热固溶式镶嵌。金相分析讲义-金相分析免费视频课程:http://shanghaizhongyan.com/
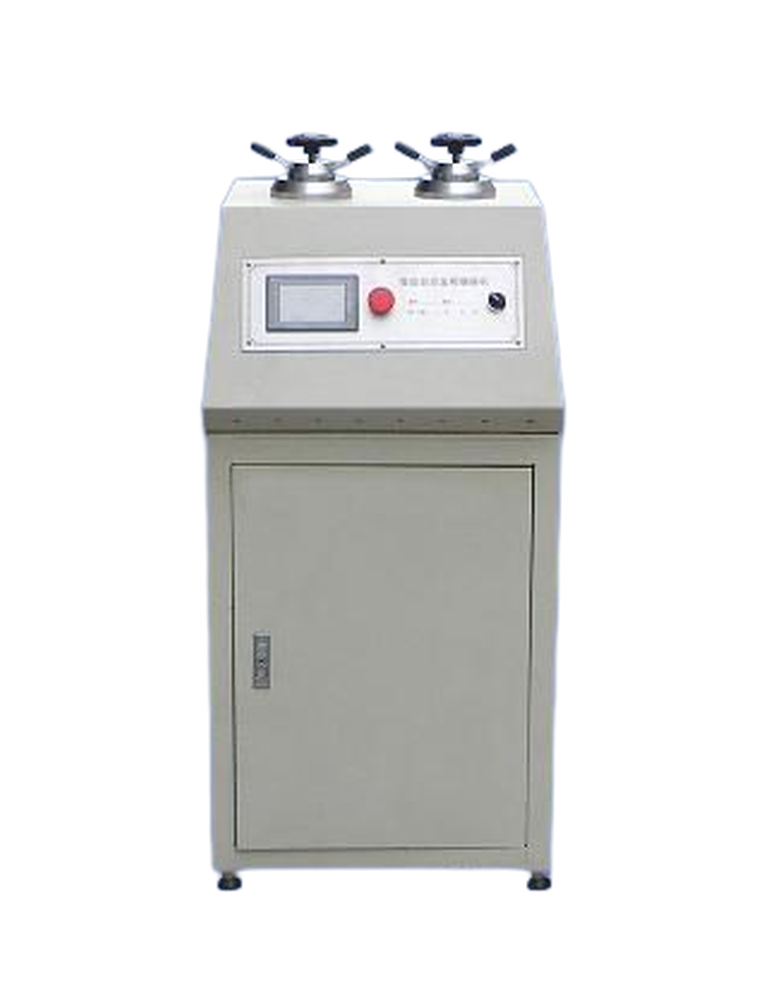
热压式镶嵌,制备的样块外形规整,抗压强度高,对样件及样件边缘有很好的保护作用,提高磨样效果。金相分析讲义-金相分析免费视频课程:http://shanghaizhongyan.com/
镶嵌把微小、异形或需保护边缘的试样包进树脂,让后续磨抛有平整支撑面、边缘不倒角。热镶嵌用热固性树脂在 150–180℃、20–30 MPa 下保压 5–15 min 成型,冷却后脱模;冷镶嵌用环氧或丙烯酸树脂室温固化,适合对温度敏感的材料。中研 ZXQ 系列加热、加压、水冷一体,单次 1–2 个试样,模具 Ø25–45 mm 可换。
以 金相镶嵌机 为核心的制样/检测流程,每步都有对应的耗材与参数。
| 模具规格 | Ø 25 / 30 / 40 / 45 mm |
|---|---|
| 加热温度 | 0 – 200 ℃ |
| 加压压力 | 0 – 30 MPa |
| 单次数量 | 1 – 2 |
| 冷却方式 | 内置水冷通道 |
试样多、要求一致性好 → 智能自动镶嵌机,温度压力程序化、一次成型。
铝合金、淬火薄片、涂层等怕热材料 → 冷镶嵌 + 环氧树脂,室温固化不改变组织。
需要导电做 SEM/EBSD → 选导电镶嵌树脂(含碳/金属填料)或镶嵌后喷碳。
下面三栏分别是同行业工件的真实处理方式、对应的检测方法,以及现场最常要算的几个量。
工作日 8:30–17:30 有人接听;其余时间留言,次日回复。
电话咨询021-51693591 邮件询价zhongyanyiqi@163.com 在线留言附上材料与试样尺寸,回复更快